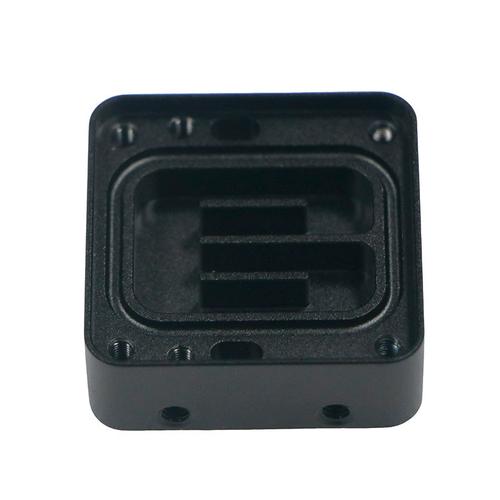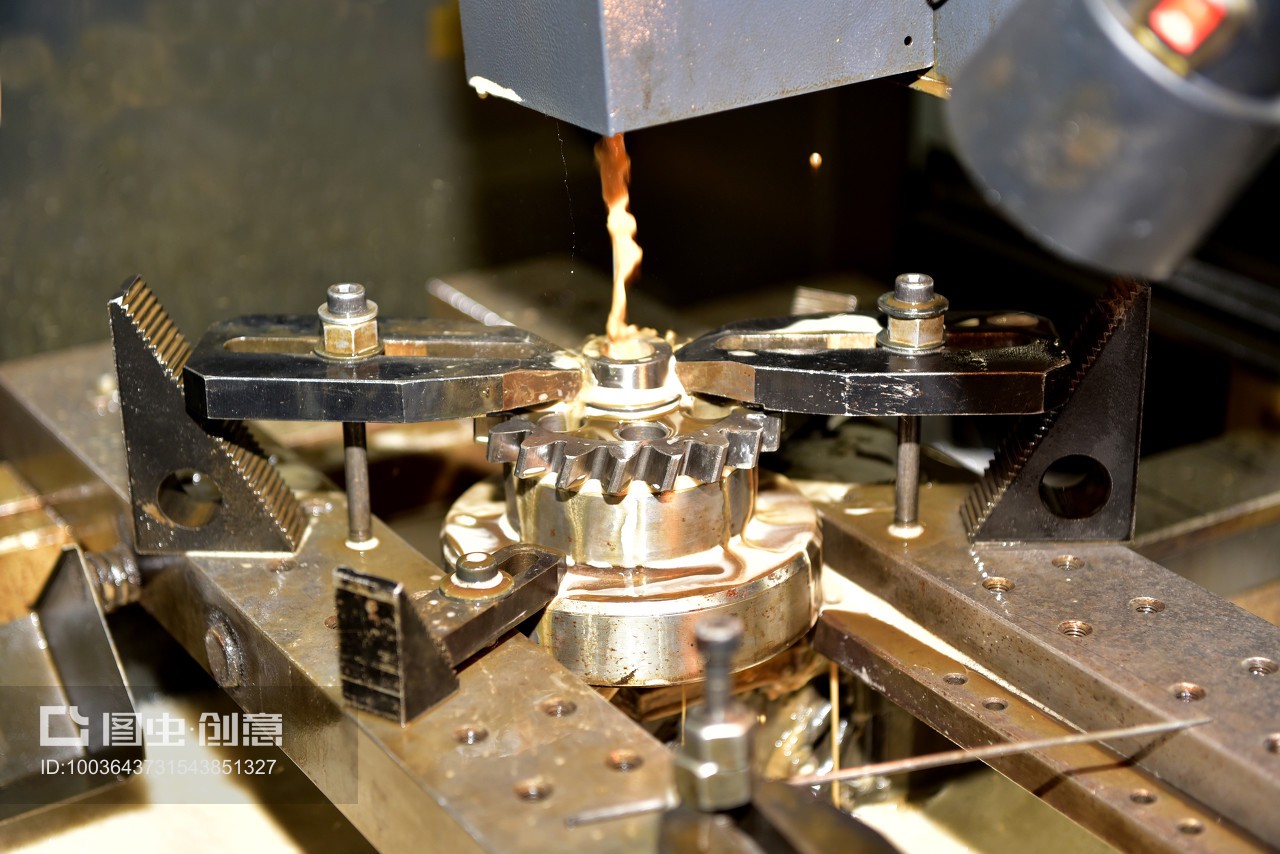
在机械加工领域,自动车床加工出的零件往往会在棱边、交叉孔、螺纹尾部等位置产生毛刺。这些毛刺不仅影响零件的外观和装配精度,还可能降低产品的疲劳强度、导致液压或气动系统故障,甚至对操作人员造成划伤。因此,去毛刺已成为自动车床零件加工中不可或缺的工序。采用专用的自动去毛刺设备,既能保证一致性,又能显著提高生产效率。
一、毛刺的产生与危害
自动车床(如凸轮式自动车床、数控走心机等)在高速切削过程中,刀具与材料的塑性变形、切屑分离时的撕裂都会形成毛刺。毛刺的大小和形态受材料性质、刀具几何角度、切削参数及冷却条件影响。对于精密机械零件,毛刺的存在会导致:
- 装配时干涉,影响配合性质;
- 密封面泄漏;
- 运动部件卡滞或磨损加剧;
- 电镀、喷涂等表面处理附着力下降;
- 潜在的安全隐患。
二、常用去毛刺方法及设备类型
针对自动车床零件,常见的去毛刺方式分为机械去毛刺、热能去毛刺、电解去毛刺、化学去毛刺和磨粒流去毛刺等。对应的自动化设备主要有:
- 机械式去毛刺机
- 毛刷去毛刺机:利用尼龙刷、钢丝刷或研磨刷旋转去除毛刺,适合外形简单、批量大的小型零件。设备可集成多工位转盘,实现自动上下料。
- 砂带/砂轮去毛刺机:用于去除较大毛刺或倒钝锐边,采用伺服控制补偿磨损。
- 铣刀倒角去毛刺装置:在车床或专机上增加动力刀具,直接对交叉孔、端面棱边进行倒角。
2. 热能去毛刺机(TEM)
将零件放入密闭腔体,通入氢氧混合气体并点燃,瞬间产生高温(约3000℃)使毛刺氧化燃烧。适用于复杂内腔、多交叉孔的零件,如液压阀体、化油器零件。但需注意零件的热变形和表面氧化。
3. 电解去毛刺机
利用电解原理,将零件作为阳极,工具电极作为阴极,电解液流过毛刺部位,优先去除毛刺。适合硬质合金、不锈钢等难加工材料,去毛刺均匀且不产生二次毛刺。
4. 磨粒流去毛刺机
以半固态磨料介质在压力下往复通过零件内孔和棱边,实现去毛刺和抛光。对交叉孔、异形孔均有良好效果。
5. 化学去毛刺机
通过化学液浸泡或喷淋,使毛刺优先溶解。适用于易变形、薄壁零件。
三、自动车床零件去毛刺设备的设计要点
- 适应零件特性:根据零件材质、尺寸、毛刺位置选择合理去毛刺原理。例如铜、铝零件不宜采用热能去毛刺。
- 自动化上下料:与自动车床连线时,通常采用振动盘、机械手或输送带实现自动供料,保证节拍匹配。
- 多工位集成:将粗去毛刺、精去毛刺、清洗、吹干等工序集中在一台设备上,减少转运和二次装夹。
- 参数可调与柔性化:采用PLC或CNC控制,可存储多种零件的工艺参数,快速换产。
- 安全与环保:热能去毛刺需配备防爆系统,化学去毛刺需处理废液,磨粒流需冷却与过滤。
四、应用案例
某液压阀芯零件由自动车床加工,材料为20CrMo,交叉孔和环槽处毛刺较多。原先采用人工锉刀和钢丝刷去毛刺,效率低且质量不稳定。后引入六工位旋转式毛刷去毛刺机,并结合高压水射流清洗,实现了自动上下料、在线去毛刺和烘干。毛刺去除率超过95%,单件节拍从45秒降至12秒,产品装配不良率下降80%。
五、选型建议
| 零件特征 | 推荐去毛刺方式 |
|---------|---------------|
| 外形简单、小型回转体 | 毛刷去毛刺机 |
| 交叉孔、内腔复杂 | 热能或磨粒流去毛刺机 |
| 高硬度、易变形薄壁件 | 电解或化学去毛刺机 |
| 批量大、精度要求高 | 数控多工位机械去毛刺单元 |
选型时应考虑投资成本、运行成本、环保要求以及与现有生产线的兼容性。对于小批量多品种的机械零件,宜选用柔性去毛刺中心;对于大批量单一品种,可选用专机或自动化连线。
六、结论
自动车床零件去毛刺设备正朝着高效、精密、环保和智能化的方向发展。机械加工企业应根据零件结构、材料、批量及质量要求,合理选择去毛刺工艺与设备,并注重与自动车床的自动化集成,从而提升零件整体品质和生产效益。随着机器视觉和人工智能技术的引入,去毛刺设备将实现毛刺自动识别、工艺参数自适应调整,进一步推动机械零件精密加工水平的提升。