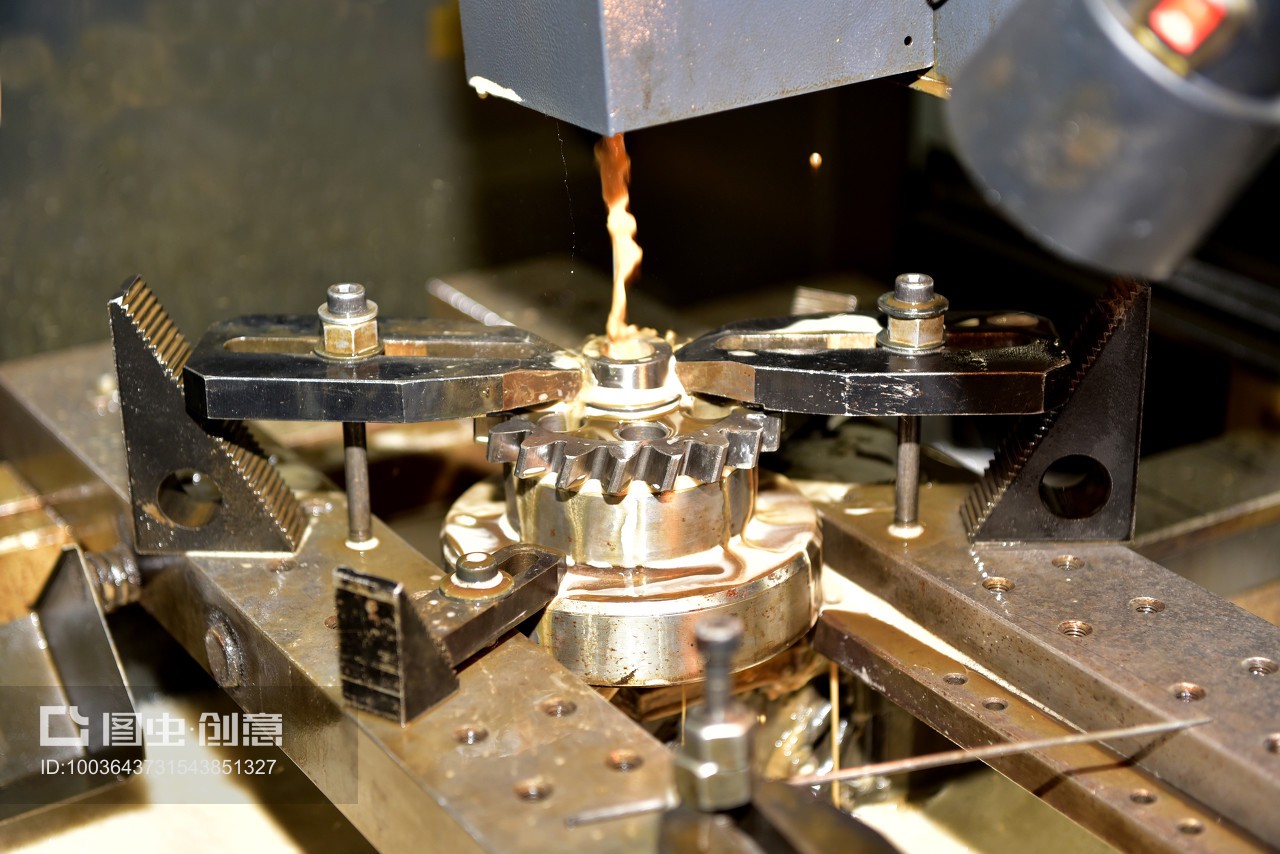
在精密机械零件制造领域,表面粗糙度是衡量零件表面微观几何形状误差的重要指标,直接影响零件的配合性质、耐磨性、耐腐蚀性和疲劳强度。对于精密五金零件而言,表面粗糙度往往要求在Ra0.8μm甚至Ra0.1μm以下。要实现如此高的表面质量,必须系统掌握影响表面粗糙度的各类因素。本文从切削加工、机床刀具、材料特性及外界环境四个维度展开分析。
一、切削加工参数的影响
- 切削速度:切削速度对表面粗糙度的影响呈“U”形曲线关系。在低速区,易产生积屑瘤,导致表面撕裂和鳞刺;在中速区,积屑瘤高度最大,表面质量最差;当切削速度超过一定值(如硬质合金刀具加工钢件时v>100m/min),积屑瘤消失,表面粗糙度显著改善。精密加工中常采用高速切削或低速精车来规避积屑瘤。
- 进给量:进给量是影响残留面积高度的直接因素。理论残留面积高度Rmax≈f²/(8rε),其中f为每转进给量,rε为刀尖圆弧半径。进给量越大,残留面积越大,表面越粗糙。精密加工时通常取f=0.02-0.1mm/r,并配合较大的刀尖圆弧半径。但进给量过小反而会因刀具挤压、摩擦加剧而使表面恶化,存在最佳临界值。
- 背吃刀量:背吃刀量对表面粗糙度的影响相对较小。但在精加工时,若背吃刀量小于切削刃钝圆半径,刀具无法有效切除材料,会在表面产生滑擦和挤压,导致加工硬化及粗糙度上升。通常精加工背吃刀量取0.05-0.3mm。
二、刀具因素
- 刀具几何参数:前角增大,切削变形减小,有利于降低表面粗糙度,但前角过大会削弱刃口强度。后角增大利于减少后刀面与已加工表面的摩擦,一般精加工刀具后角取8°-12°。主偏角和副偏角直接影响残留面积形状,副偏角越小,残留高度越低。刀尖圆弧半径越大,粗糙度值越小,但过大会引起振动。
- 刀具材料与涂层:金刚石刀具(PCD)可实现Ra0.025μm以下的镜面加工;立方氮化硼(CBN)适合淬硬钢精加工;涂层刀具(TiAlN、AlCrN等)通过降低摩擦系数、提高耐磨性来改善表面质量。刀具材料与工件材料的匹配性至关重要,需避免亲和力过强导致粘刀。
- 刀具磨损:刀具后刀面磨损VB值超过0.1-0.15mm后,摩擦加剧,挤压严重,表面粗糙度急剧恶化。精密加工中必须严格控制刀具磨损,及时更换或重磨。
三、机床与工艺系统因素
- 机床精度:主轴径向跳动和轴向窜动直接复映到工件表面。精密加工要求主轴径向跳动≤1μm。导轨的直线度误差会导致表面产生波纹。进给系统的爬行现象会在表面留下周期性振纹。
- 工艺系统振动:包括强迫振动和自激振动。振动会使工件与刀具间相对位置发生周期性变化,表面形成振纹。高速铣削中 spindle speed 需避开颤振频率。提高系统刚度、采用阻尼减振、优化切削参数可抑制振动。
- 夹具与装夹方式:夹具刚度不足会引起工件变形;夹紧力分布不均会导致薄壁件加工后回弹;过定位引起附加应力。精密零件常用真空吸盘、蜡固定或专用柔性夹具。
四、工件材料与冷却润滑
- 材料性质:塑性材料(如低碳钢、铝合金)易产生积屑瘤和鳞刺,表面粗糙度较差;脆性材料(如铸铁、青铜)易产生崩碎切屑,表面呈颗粒状。材料晶粒越粗大,加工后表面越粗糙。铸铁件中的石墨片和硬质点会产生剥落。
- 热处理状态:正火、退火可细化晶粒,改善加工性;调质处理获得均匀回火索氏体,有利于精加工;淬火钢精加工时需采用CBN或陶瓷刀具,并控制切削温度避免烧伤。
- 冷却润滑:切削液可降低切削温度、减小摩擦、冲走切屑。精密加工常采用极压乳化液、合成液或微量润滑(MQL)。对于铜、铝等有色金属,可选用煤油基切削液防止表面氧化。
五、其他特殊因素
- 积屑瘤与鳞刺:积屑瘤脱落时会带走部分工件材料,形成毛刺或凹坑;鳞刺是周期性挤压撕裂的产物。可通过提高切削速度、增大前角、使用极压切削液来抑制。
- 加工环境:温度波动、地基微振动、空气洁净度(避免磨粒污染)对纳米级表面质量均有影响。超精密加工要求在恒温、防振、洁净的实验室环境中进行。
- 磨削加工特有因素:砂轮粒度越细、硬度越高,表面越光滑;砂轮修整锋利可减少磨削烧伤和微裂纹;光磨次数增加可衰减机床振动,降低表面粗糙度。
精密五金零件的表面粗糙度受切削参数、刀具系统、机床工艺系统、工件材料及冷却润滑等多因素交互影响。实际生产中需综合考虑加工效率与表面质量,通过正交实验方法确定最优参数组合。针对不同零件精度等级要求,可采取相应措施:常规精密加工Ra1.6-0.8μm可选精车精铣;超精密加工Ra0.1-0.025μm需选用PCD刀具、气浮平台和高刚性工艺系统,并配合镜像加工、ELID磨削等先进工艺,方能在批量制造中稳定保证表面质量。